
Na czym właściwie polega ta metoda?
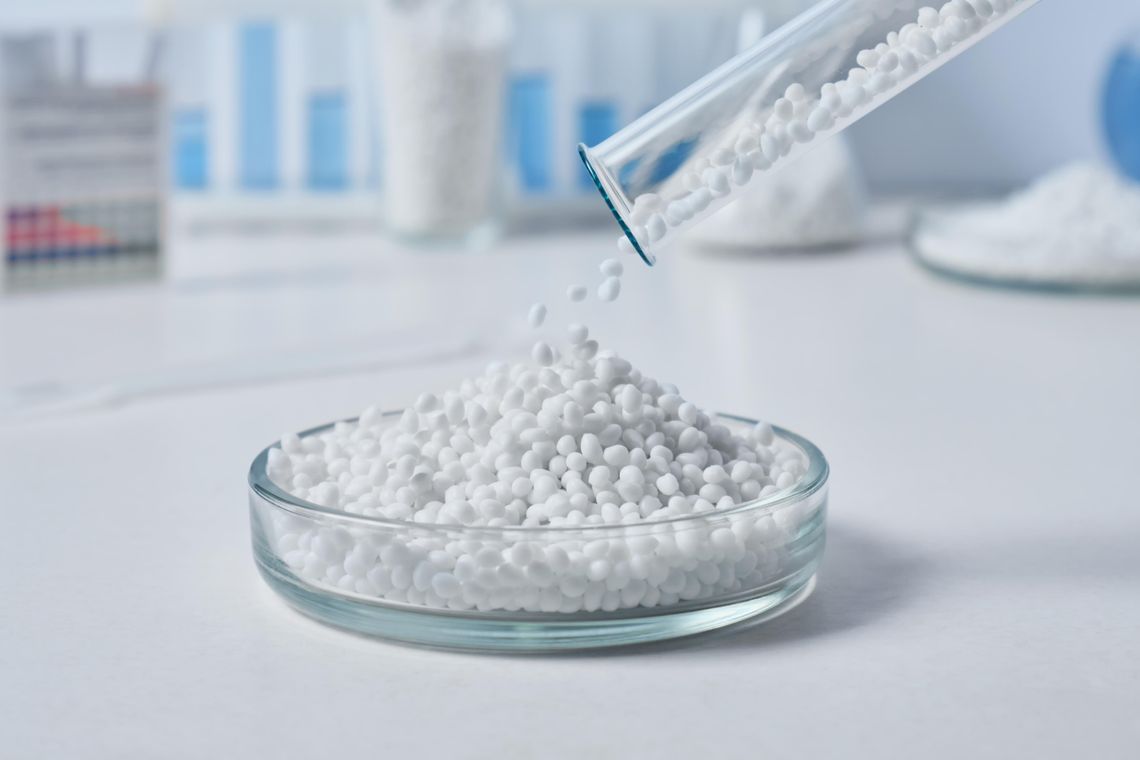
Punktem wyjścia jest pusta forma, do której trafia odważona porcja polimeru w postaci proszku lub granulatu. Zamknięte narzędzie wprawia się w ruch obrotowy wokół dwóch prostopadłych osi i jednocześnie ogrzewa – zwykle do okolic 200°C. Tworzywo mięknie, przywiera do wewnętrznych ścianek i pod własnym ciężarem rozkłada się po nich równą warstwą. Cały cykl – nagrzewanie, stopienie, uformowanie i chłodzenie – odbywa się wewnątrz formy, bez udziału zewnętrznego ciśnienia. Właśnie ta cecha odróżnia rotomoulding od wtrysku czy wytłaczania i przekłada się na brak widocznych linii łączenia na powierzchni gotowego detalu.
Jak wygląda cykl produkcyjny krok po kroku?
Proces rozpoczyna napełnienie formy polimerem, często z dodatkiem pigmentu, jeśli wyrób ma mieć konkretną barwę. Następnie narzędzie zostaje zamknięte i wprowadzone w ruch planetarny, a temperatura rośnie na tyle, by materiał przeszedł w stan plastyczny i równomiernie pokrył gniazdo. Kolejny etap to kontrolowane schładzanie obracającej się formy – polimer wraca wtedy do postaci stałej, zachowując nadany kształt bez odkształceń. Na końcu operator wyjmuje gotowy element, a opróżnione narzędzie można od razu zasypać ponownie i uruchomić następną serię. O powtarzalności i jakości decyduje przy tym precyzyjne sterowanie trzema parametrami: temperaturą, prędkością obrotów i długością cyklu.
Z jakich tworzyw powstają takie wyroby?
Zdecydowany trzon materiałowy należy do rodziny polietylenów – od LDPE i liniowego LLDPE, przez wysokiej gęstości HDPE, po sieciowany PEX. Ich popularność bierze się z odporności na uderzenia, chemikalia i rozpuszczalniki organiczne, a także z dobrego zachowania w dużych gabarytach. Gdy projekt stawia nietypowe wymagania – odporność na promieniowanie UV, ścieranie czy dopuszczenie do kontaktu z żywnością – sięga się po tworzywa z drugiego szeregu: plastizole PVC, poliamidy lub polipropylen. Dobór surowca nie jest więc formalnością, lecz pierwszą decyzją inżynierską rzutującą na trwałość wyrobu.
Forma stalowa czy aluminiowa?
To jedno z częstszych pytań na etapie wyceny. Narzędzie stalowe wypada korzystniej cenowo i dobrze obsługuje typowe kształty. Aluminiowe, choć droższe o mniej więcej 30–50 procent i wyraźnie grubsze, lepiej radzi sobie ze złożoną geometrią oraz zmienną grubością ścianek. Większa masa formy nie wydłuża tu cyklu – aluminium przewodzi ciepło znacznie sprawniej niż stal, co skraca nagrzewanie i chłodzenie. Wybór sprowadza się zatem do rachunku między budżetem a stopniem skomplikowania detalu i oczekiwaną wydajnością.
Kiedy rotomoulding wygrywa z wtryskiem i wytłaczaniem?
Przewaga ujawnia się przede wszystkim przy dużych, pustych wyrobach. Brak zewnętrznego ciśnienia oznacza równomierną grubość ścianki i powierzchnię bez śladów zgrzewu. W trakcie formowania można zatopić w tworzywie dodatkowe elementy – tuleje, trzpienie, króćce czy gwintowane inserty – które po zakończeniu procesu stają się integralną częścią odlewu; można też wprowadzić żebra usztywniające ścianki największych detali. Technologia sięga mas rzędu od kilkudziesięciu do kilkuset kilogramów, nieosiągalnych dla wtrysku i wytłaczania ze względu na konstrukcyjne limity tych maszyn. Dochodzą do tego niskie koszty przygotowania produkcji i marginalne straty materiału.
Co można wytworzyć tą techniką?
Lista zastosowań jest rozległa, choć łączy ją wspólny mianownik: pojemność i wytrzymałość. Powstają w ten sposób zbiorniki przemysłowe oraz pojemniki na paliwa, chemikalia, wodę i żywność, a także studzienki i przydomowe instalacje. W przestrzeni publicznej spotkamy bariery i oznakowania drogowe, w sporcie i rekreacji – kajaki oraz łodzie, na placach zabaw – elementy wyposażenia. Metoda dostarcza również kasków ochronnych, obudów przyrządów, sprzętu medycznego, fotelików dziecięcych, a nawet mebli i akcesoriów do wnętrz czy motoryzacji.
Gdzie przebiegają granice tej technologii?
Rzetelny obraz wymaga wskazania ograniczeń. Rotomoulding nie jest właściwym wyborem dla bardzo małych i ultracienkich detali – te lepiej wychodzą z wtryskarki. W praktyce opłacalne pole to wyroby o masie od kilkunastu do kilkudziesięciu kilogramów i ściankach liczonych w milimetrach wzwyż. Cykl jest też dłuższy niż w metodach wysokociśnieniowych, a jakość finalna pozostaje czuła na dyscyplinę parametrów procesu. Świadomość tych granic pozwala skierować projekt do tej technologii tylko wtedy, gdy naprawdę do niej pasuje.
Ile kosztuje wdrożenie i jak szybko powstaje gotowy wyrób?
Największą pozycją na starcie jest forma. Koszt narzędzia stalowego zaczyna się od kilkunastu tysięcy złotych i rośnie wraz z wielkością oraz złożonością wyrobu; wariant aluminiowy należy doliczyć z wspomnianą nadwyżką. Po wykonaniu formy pierwsze próbki prostszych projektów bywają gotowe w przedziale ośmiu do czternastu tygodni, a produkcję seryjną można uruchomić zaraz po zatwierdzeniu prototypu. Przy zamówieniach powtarzalnych liczą się już krótkie terminy dostaw i elastyczne dopasowanie do harmonogramu odbiorcy.
Na co zwrócić uwagę, wybierając wykonawcę?
Dobrym punktem odniesienia jest doświadczenie zakładu i portfolio realizacji w zbliżonej branży. Warto zapytać o dostępne gabaryty, rodzaje form i paletę materiałów, bo to one wyznaczają granice tego, co da się zrobić. Równie istotne bywa wsparcie technologiczne – pomoc w doborze grubości ścianek, tolerancji i insertów potrafi uchronić budżet przed kosztownymi korektami. Przejrzyste zasady współpracy, jasno rozpisany koszt formy i produkcji jednostkowej oraz własne zaplecze narzędziowe dopełniają obrazu partnera, z którym opłaca się związać projekt na dłużej.
Doradztwem na każdym etapie – od koncepcji, przez dobór tworzywa, po optymalizację formy – zajmuje się między innymi Plastipol, zakład rozwijający formowanie rotacyjne tworzyw sztucznych jako jedną z czterech równolegle oferowanych technologii przetwórstwa. Firma pracuje zarówno na narzędziach z własnego działu narzędziowego, jak i na formach powierzonych przez klienta, a gdy rotomoulding nie okaże się najlepszą drogą, bez wahania wskazuje bardziej adekwatną metodę. Bezpłatną wycenę projektu przygotowuje w ciągu doby, co pozwala szybko przejść od pytań o możliwości do rozmowy o konkretnym wyrobie.

Komentarze